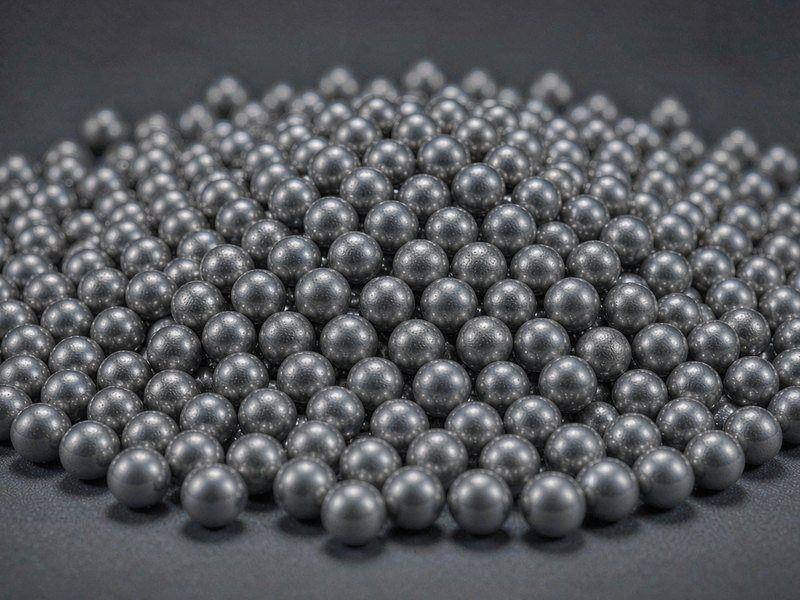
3D打印金属粉末
型号:全系列覆盖钛及钛合金、镍基高温合金、铝合金、模具钢与不锈钢、钴铬合金、铜及铜合金六大类,常备牌号 40 余个,全系可扩展至 200 余个。粒度 0–20 到 105–250 μm 按工艺定制,采用 EIGA、VIGA、PREP 等气雾化工艺,球形度高、氧含量低、批次稳定,适用于激光粉末床熔融、电子束熔融、激光熔覆、金属注射成型与热等静压。
核心参数
| 材料类别 | 钛及钛合金、镍基高温合金、铝合金、模具钢与不锈钢、钴铬合金、铜及铜合金 |
|---|---|
| 常备牌号 | 40 余个,全系可扩展至 200 余个 |
| 常规粒度 | 0–20、15–45、15–53、45–105、53–150、105–250 μm,可按设备与工艺定制 |
| 制粉工艺 | EIGA 电极感应熔炼气雾化、VIGA 真空感应熔炼气雾化、PREP 等离子旋转电极、等离子球化 |
| 适用工艺 | LPBF(SLM)、EBM、DED 与激光熔覆、MIM 金属注射成型、HIP 热等静压、喷涂 |
| 球形度 | ≥0.95,典型 0.97 以上 |
| 氧含量 | 镍基 ≤200 ppm;钛系 ≤1000–1200 ppm;钢类 ≤300–500 ppm;铝系 ≤1000 ppm |
| 随批文件 | 化学成分、粒度分布、松装与振实密度、霍尔流速、氧氮含量检测报告 |
| 包装 | 5 kg/桶、10 kg/箱,可按需定制 |
牌号性能表
| 牌号 | 材料类别 | 常规粒度 (μm) | 氧含量 | 打印件抗拉 | 典型应用 |
|---|---|---|---|---|---|
| TC4 | 钛合金 Ti6Al4V | 15–53 | ≤1100 ppm | 1080±50 MPa | 航空结构、医疗植入、3C 中框 |
| TC4 ELI | 钛合金(低间隙) | 15–53 | ≤1000 ppm | — | 医疗植入体 |
| TA15 | 钛合金 BT20 | 15–53 | ≤1200 ppm | 1020±50 MPa | 航空承力结构、发动机安装边 |
| TC11 | 钛合金 | 15–53 | ≤1000 ppm | — | 压气机盘、叶片(500℃ 以下) |
| TA1 | 工业纯钛 | 15–53 | ≤1000 ppm | — | 化工设备、耐蚀结构件 |
| Ti2AlNb | 钛铝金属间化合物 | 15–53 | — | — | 650℃ 级高温轻质结构 |
| NiTi50 | 形状记忆合金 | 15–53 | ≤600 ppm | — | 心血管支架、雷达天线 |
| GH4169 | 镍基 IN718 | 15–53 / 15–45 | ≤200 ppm | 650℃ 1250±50 MPa | 涡轮盘、机匣、叶片、燃烧室 |
| GH3625 | 镍基 IN625 | 15–53 | — | — | 燃烧室、化工设备、海洋装备 |
| GH3536 | 镍基 Hastelloy X | 15–53 / 15–45 | ≤200 ppm | 900℃ 220±10 MPa | 燃烧室、高温耐蚀件 |
| GH4099 | 镍基 | 15–53 | — | — | 航空发动机热端件 |
| GH5188 | 钴基高温合金 | 15–53 | — | — | 燃烧室、导向叶片 |
| AlSi10Mg | 铝硅镁 | 15–53 | ≤1000 ppm | — | 轻量化结构、散热器、液冷流道 |
| AlSi7Mg | 铝硅镁 | 10–45 | ≤1000 ppm | — | 薄壁复杂件、精细结构 |
| AlMgErZr | 高强铝合金 | 15–53 | — | ≥520 MPa | 轨道交通、航空轻量化 |
| 18Ni300 | 马氏体时效钢 MS1 | 15–53 / 15–45 | ≤300 ppm | 2000 MPa 级 / 54–56 HRC | 随形冷却模具、模芯镶件 |
| CX | 不锈钢 Corrax | 15–53 | ≤300 ppm | — | 高耐蚀镜面模具 |
| 17-4PH | 沉淀硬化不锈钢 | 15–53 | — | — | 高强度耐蚀结构件 |
| 316L | 奥氏体不锈钢 | 15–53 | ≤500 ppm | — | 化工、食品、医疗、海洋 |
| CoCrMoW | 钴铬钼钨 | 15–53 / 15–45 | ≤300 ppm | 1025±50 MPa | 齿科冠桥、骨科植入、耐磨件 |
| CoCrMo | 钴铬钼 | 15–53 | ≤500 ppm | — | 义齿支架、关节假体 |
| CuCrZr | 铬锆铜 | 15–53 | — | — | 液冷散热、导电结构件 |
| CuSn10 | 锡青铜 | 15–53 | — | — | 耐磨轴承、工艺品 |
产品特点
- 六大材料类别、常备 40 余个牌号,从航空发动机热端件到齿科义齿都能对上
- 制粉工艺按材料匹配:钛系用 EIGA 无坩埚熔炼,避免耐火材料污染;高温合金与钢类用 VIGA;追求极低卫星粉可上 PREP
- 氧含量分级控制:镍基 ≤200 ppm、钛系 ≤1100 ppm、钢类 ≤300 ppm,这是热端件与植入体的关键指标
- 粒度 0–20 到 105–250 μm 全覆盖:细粉给 SLM 与 MIM,中粉给 LPBF,粗粉给熔覆送粉与热等静压
- 球形度 0.95 以上、卫星粉少,铺粉均匀,成形致密度稳定
- 每批随附检测报告:化学成分、粒度分布、松装与振实密度、霍尔流速、氧氮含量
- 支持成分调整与粒度定制,从几十公斤试制到批量供货
适用场景
- 航空航天:发动机叶片与机匣、涡轮盘、承力框梁、燃烧室部件
- 医疗与齿科:骨科植入体、义齿冠桥、手术器械
- 汽车与模具:随形冷却模具、轻量化结构件、热作模具镶件
- 消费电子:手机中框、表壳、散热与液冷结构
- 科研教学与再制造:增材工艺开发、材料对比试验、模具激光熔覆修复
常见问题
最小起订量是多少?
常规牌号按 5 kg 桶、10 kg 箱供货;特殊牌号与定制粒度需按批次确认起订量。
有没有随批质保书?
每批随附检测报告,包含化学成分、粒度分布、松装与振实密度、霍尔流速、氧氮含量。
回用粉能不能继续用?
可以,但要控制掺比并复检氧含量和粒度分布,一般建议掺比不超过 30% 到 50%,具体按材料体系和零件要求定。
粒度和设备怎么匹配?
SLM/LPBF 常用 15 到 53 μm,MIM 用 0 到 20 μm,激光熔覆与送粉用 45 到 105 或 53 到 150 μm,热等静压可用更粗的粒度。